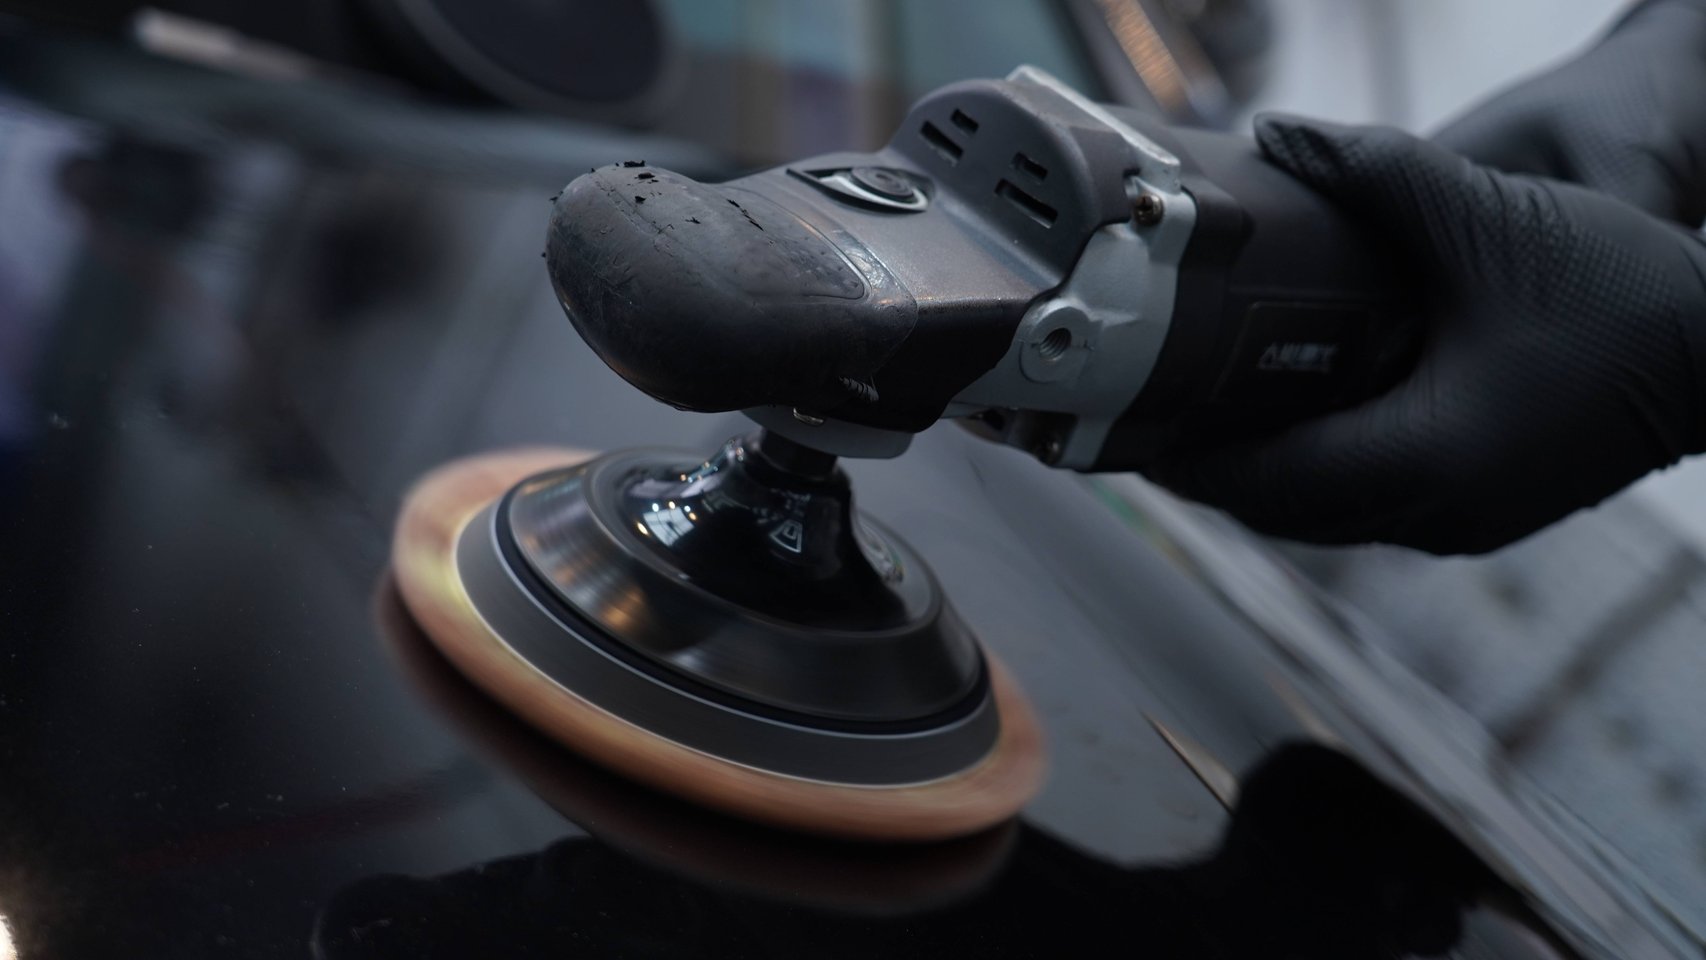
抛光这件事,很多人关注用什么汽车抛光蜡、用什么盘、用什么机器——但很少有人认真想过一个问题:手上的力道到底该怎么控制?
压力是抛光过程中最容易被忽视、却影响最大的变量。压力过轻,切削力不够,抛了半天划痕还在;压力过重,轻则产生二伤,重则直接磨穿清漆层。
今天把压力这件事从头到尾讲清楚:每个阶段该用多大力、手该怎么放、怎么判断力度对不对。
一、先搞清楚一个底层逻辑:抛光的力从哪来
很多人抛光的姿势是这样的:双手握住机器,使劲往下按,恨不得把机器”摁”进漆面。
这是最典型也是最危险的错误。
抛光力的来源应该是三个部分的叠加:
- 机器自重——DA机一般700-1000g,RO机1500-2500g
- 手臂自然下垂的重力——不主动施压,只是”搭”在机器上
- 主动下压的力——只在粗抛阶段轻微施加
正确的手势是:一只手握住机器尾部控制方向,另一只手轻搭在机器头部或手柄上,手臂自然放松。你给机器的力,应该是”引导”而不是”压制”。
打个比方:就像用熨斗熨衣服。你只需要引导熨斗走对方向,不需要把全身重量压上去。汽车抛光蜡的工作原理和熨烫类似——靠研磨颗粒在漆面和盘之间的滚动与切削,而不是靠蛮力硬磨。
二、每个阶段的压力标准
抛光的完整流程是”粗抛→中抛→还原”三个阶段,每个阶段对压力的要求不同。
粗抛阶段:机器自重 + 轻微下压
粗抛的目的是快速切削,去除较深的划痕和氧化层。这一步可以施加最大的力,但也不是”死命压”。
标准:让机器自重加上你的手臂自然重力,总压力大约在1.5-2公斤左右。
怎么判断?一个简单的方法:把机器放在漆面上,不要开机,感受它有多重。开机后,你施加的额外压力不超过这个自重的50%。
操作要点:
- 移动速度20-25cm/s,不要在一个点停留超过3秒
- 工作区域每次40×40cm,逐块推进
- RO机转速1200-1500rpm,DA机4000-5000rpm
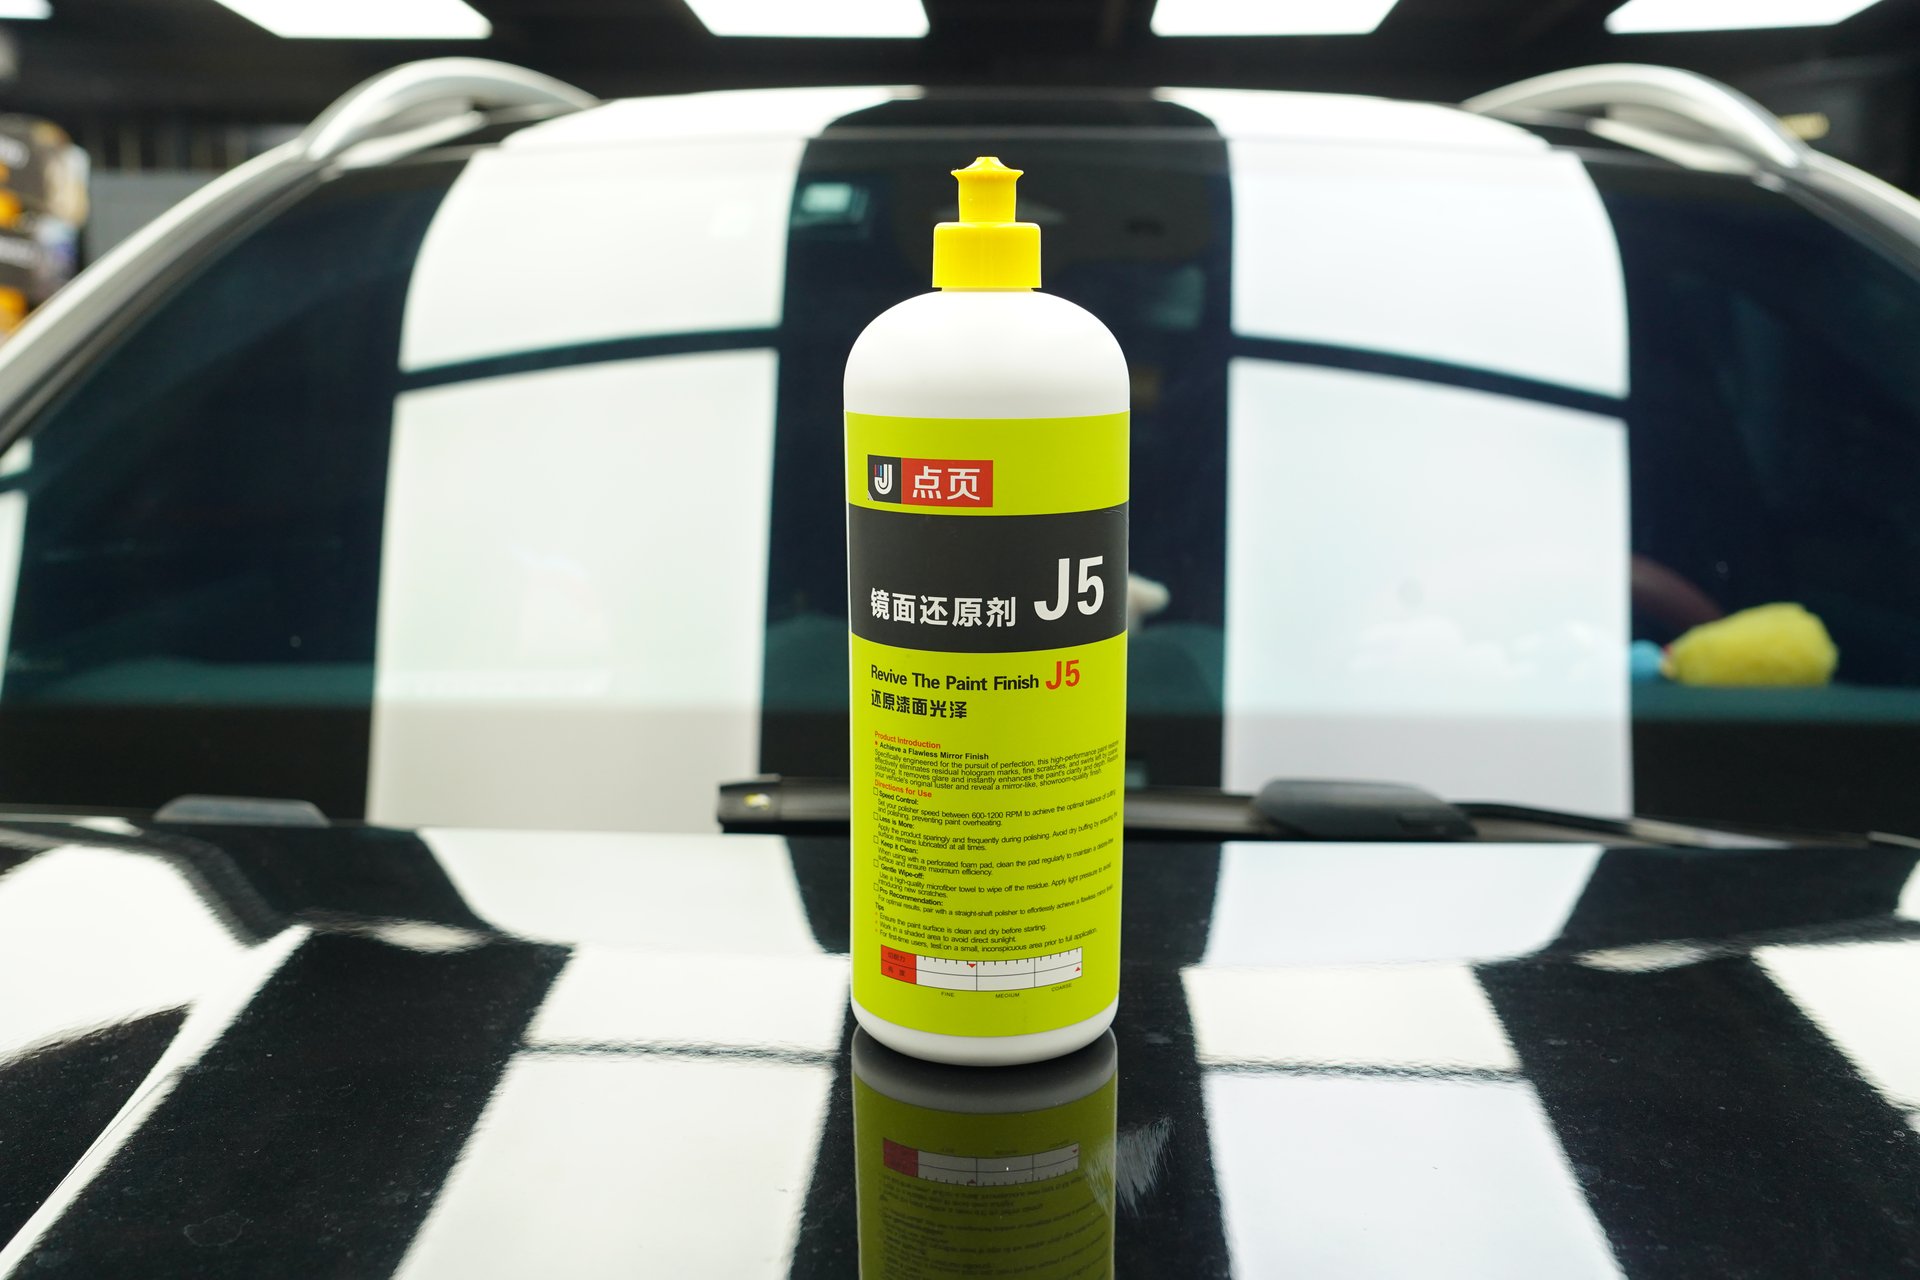
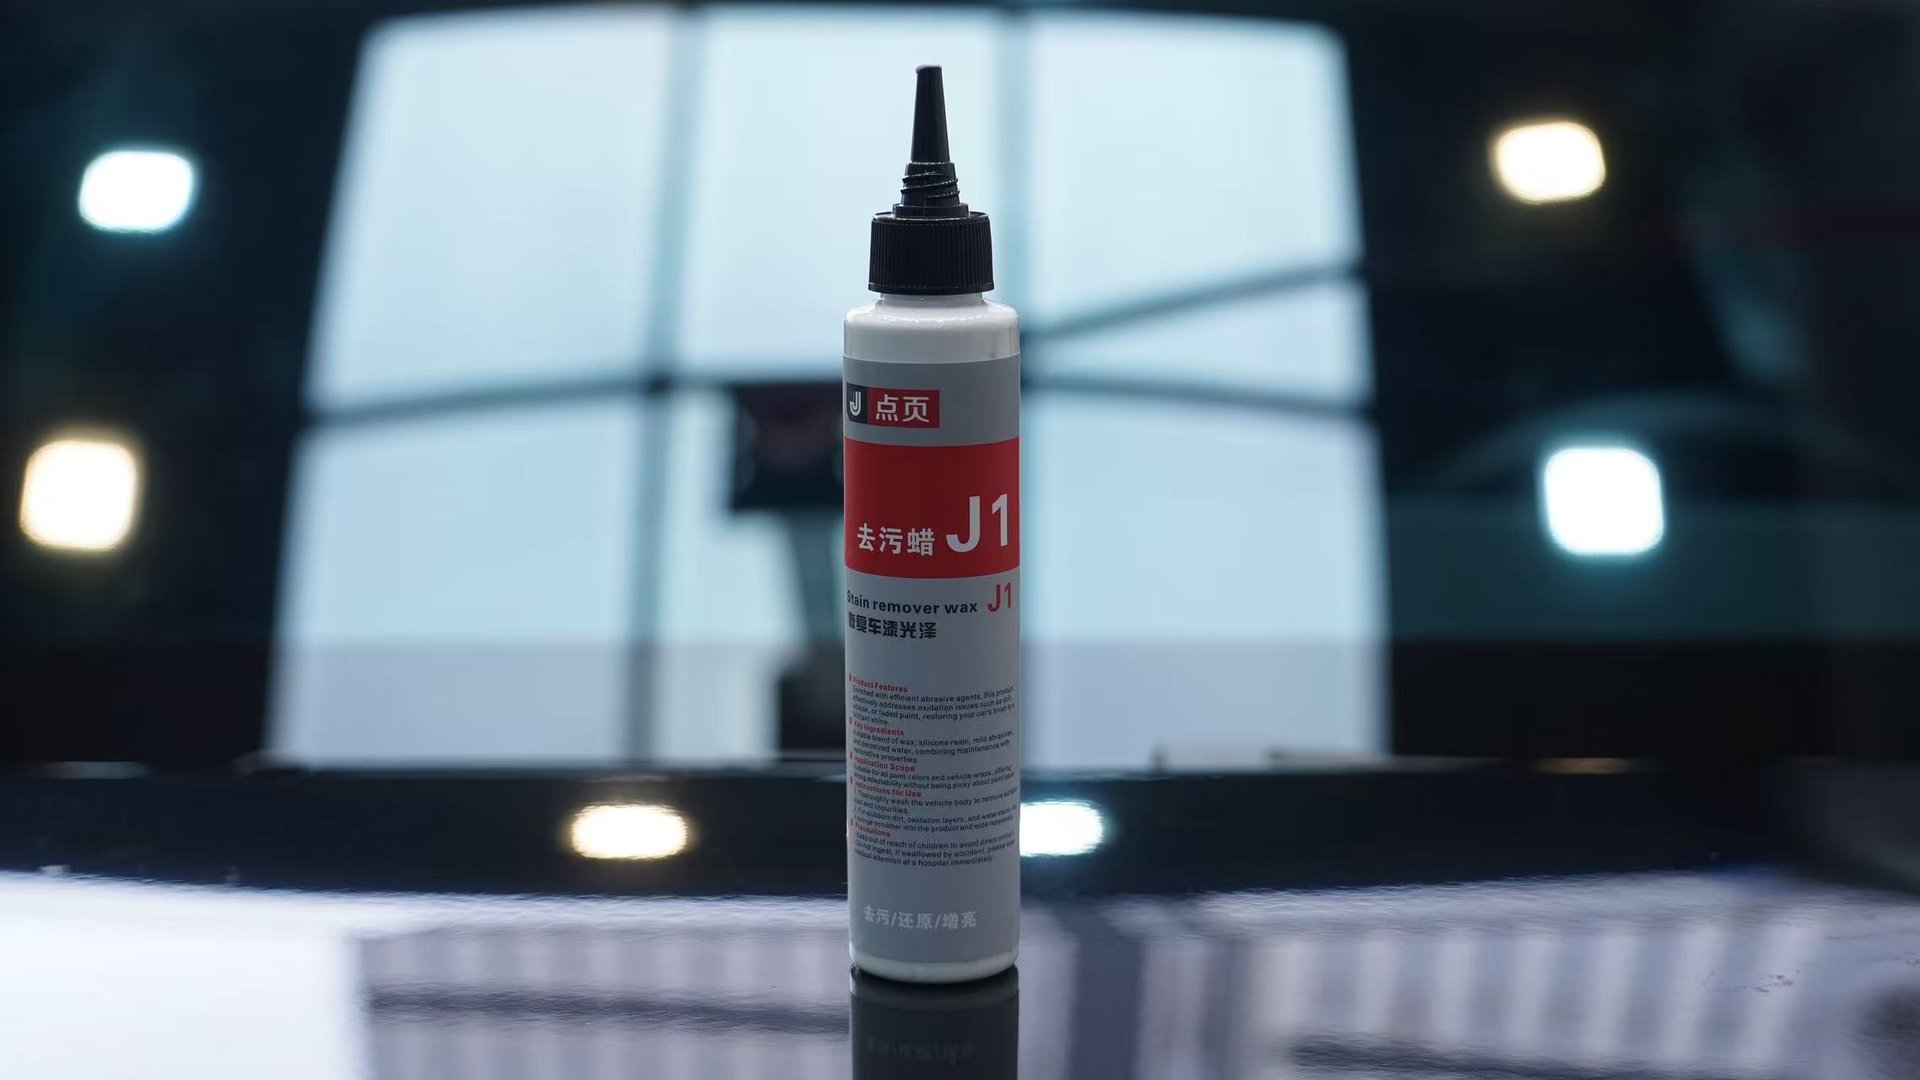
- 使用汽车抛光蜡中的粗蜡/研磨剂,如点页J2水性抛光蜡
这里说一个关键区别:水性汽车抛光蜡和传统油性蜡在压力容错度上差别很大。传统油性蜡在压力偏大时,润滑层容易被击穿,研磨颗粒直接干磨漆面。而像点页J2这类水性配方的汽车抛光蜡,液态载体提供更持久的润滑缓冲,即使压力稍有波动,也不容易瞬间失去保护。这也是为什么专业汽车美容店越来越倾向选水性抛光蜡——不只是环保,更因为它对操作失误的容错更高。
中抛阶段:纯机器自重
中抛是过渡阶段,目的是去除粗抛留下的砂纸痕和机器纹。这一步不再需要额外施压,完全靠机器自重就够了。
标准:手只是搭在机器上”引路”,大约1公斤左右的压力。
操作要点:
- 移动速度稍慢,15-20cm/s
- 中海绵盘,毛面或细面均可
- RO机1000-1200rpm,DA机3000-4000rpm
- 继续使用J2水性抛光蜡,但用量比粗抛少约30%
很多人在这一步犯的错误是:觉得中抛”没效果”,于是不自觉加大力度。实际上中抛的效果本身就比粗抛慢——它在做的是”精修”而不是”切削”,你压得再重也不会更快,反而可能引入新的划痕。
还原阶段:轻触漆面
还原是整个抛光流程的最后一步,也是压力最小的阶段。目的是消除前两步留下的微小痕迹,还原漆面的镜面光泽。
标准:仅靠机器自重,甚至略小于自重——你的手更像是”扶着”机器走,大约0.5-0.8公斤。
操作要点:
- 移动速度15-20cm/s
- 细海绵盘或 finishing pad
- RO机800-1000rpm,DA机2000-3000rpm
- 使用镜面还原剂,如点页J5
这一步的核心心态是**“耐心”**。还原不是靠力,是靠时间和细颗粒慢慢抚平微观粗糙度。你用J5镜面还原剂轻走两遍的效果,远好于用力压一遍。这也是汽车漆面养护的核心逻辑——精细活永远靠”轻、慢、匀”,不靠”重、快、猛”。
三、机器类型不同,压力逻辑完全不同
DA机(偏心机)——对压力更宽容
DA机的运动方式是旋转+偏心振动的复合运动,研磨颗粒在漆面上的轨迹是随机的。这意味着:
- 压力稍微偏大,颗粒的运动方向仍然随机,不会形成方向性划痕
- 热量积累较慢,漆面不容易过热
- 适合DIY新手和漆面护理初学者
DA机压力建议:全程以机器自重为主,粗抛可轻微加力,中抛和还原不加力。
RO机(直心机)——压力必须精准控制
RO机是纯旋转运动,研磨颗粒做同心圆运动。压力一旦偏大:
- 颗粒被压入漆面,形成眩光纹(二伤的一种)
- 热量集中积累,可能超过清漆层Tg点(180-200℃),造成热损伤
- 在汽车钣喷场景中,RO机操作者尤其需要注意这个问题
RO机压力建议:粗抛可施加自重50%的额外压力,中抛减至20%,还原阶段完全不加力。RO机转速超过1800rpm时,每多100rpm的额外压力带来的风险翻倍。
这也解释了为什么很多汽修厂在做漆面修复时更谨慎——RO机效率高但对操作者的手法要求也高。如果你团队里有新手,建议先用DA机配合水性研磨剂练习,等压力感掌握了再上RO机。
四、压力和盘面、研磨剂的三角关系
压力不是孤立的——它和盘面状态、研磨剂用量形成一个相互制约的三角。
盘面脏了,压力效果完全变味
一个干净的抛光盘,压力和切削力是线性关系——你加多少力,切削力就增加多少。但一个用了几块面板没清洁的脏盘,情况完全不同:
- 盘面上干涸的研磨剂结成硬颗粒
- 你施加的压力越大,这些硬颗粒嵌入漆面越深
- 结果:你不是在”抛光”,你是在”划伤”
这就是为什么专业汽车美容规范要求:每抛完一块面板(或每2×2英尺区域),必须清洁盘面。
研磨剂用量不足 = 变相增大压力
研磨剂不只是”磨料”,它还起润滑和散热作用。用量不足时:
- 漆面和盘面之间缺少润滑层
- 同样的压力下,摩擦力急剧增大
- 温度飙升,二伤风险直线上升
用量参考:每40×40cm区域,挤出4-5颗豌豆大小的研磨剂。不够就补,不要省。
这里有个实用的搭配逻辑:用润滑性好的汽车抛光蜡(比如点页J2水性配方),即使偶尔用量偏少,也不至于立刻失去保护。而干磨型的传统油性蜡,一旦用量不足,几乎立刻就能听到”吱吱”的尖叫声——那是漆面在喊救命。
五、怎么判断自己的压力对不对?
给了这么多数字,实际操作中怎么感知?教你三个自测方法:
听声音
- ✅ 正确:轻微的”沙沙”声,像砂纸轻磨木头
- ❌ 过重:尖锐的”吱吱”声,摩擦声刺耳
- ❌ 过轻:几乎没有声音,研磨剂在空转
看飞溅
- ✅ 正确:研磨剂均匀飞溅,形成薄雾状
- ❌ 过重:研磨剂瞬间被甩飞,漆面几乎干磨
- ❌ 过轻:研磨剂堆积不扩散,局部过湿
摸温度
- 每抛完一块面板,用手背轻触漆面
- ✅ 正确:温热但不烫手(约40-50℃)
- ❌ 过热:烫手(超过60℃),立即停止!检查压力和转速
- ❌ 过凉:几乎没有温度变化,说明切削力不够,可轻微加力
六、压力控制最常见的4个错误
| 错误 | 原因 | 后果 | 纠正 |
|---|---|---|---|
| 全程死压 | 觉得”用力=有效” | 二伤、烧漆 | 区分阶段,还原不加力 |
| 单手操作 | 图省事 | 压力不均匀 | 双手配合,一手控向一手辅助 |
| 不换盘继续抛 | 赶时间 | 脏盘加重划痕 | 每块面板后清洁盘面 |
| 同一位置反复 | 觉得”还没抛好” | 局部过热 | 逐块推进,每点不超过3秒 |
总结
压力控制的本质就一句话:让机器做它该做的事,你的手只负责引导方向。
粗抛可以稍微加力,中抛靠自重,还原轻触即可。不同机器对压力的敏感度不同,不同研磨剂的容错空间也不同。选对汽车抛光蜡(水性配方容错更高)、保持盘面清洁、控制研磨剂用量,这三件事做到位了,压力控制的难度会大幅降低。
记住:好的漆面修复效果,不是”用力”抛出来的,是”用对力”抛出来的。